Виды и размеры пил. В табл. 4 приведены размеры применяемых круглых пил, а также взаимозависимость их диаметров, толщины и количества зубьев.
Толщина круглой пилы составляет от - до - части ее диа-
Метра. Пилы меньшей толщины (гп:) применяют для пиления
oU0 J
Древесины мягких пород, большей толщины (-) -твердых по-
Форма зубьев круглых пил зависит от направления резания и твердости распиливаемой древесины. Для продольного пиления применяют зубья косоугольные с прямой, ломаной (волчий зуб) и выпуклой спинкой; для поперечного пиления - равнобедренные (симметричные), несимметричные и прямоугольные. Профили этих зубьев изображены на рис. 30, данные о профилях приведены в табл. 5. >
|
Таблица 5
|
А - для продольного пиления; б - для поперечного пиления
При разводе вершины зубьев отгибают на 0,Зч-0,5 их высоты. Излом спинки у волчьего зуба делают от вершины на расстоянии, равном 0,4 величины шага. Заточка зубьев у пил для продольного
Пиления - прямая сплошная, у пил для поперечного пиления- косая через-зуб под углом 65-80° к плоскости пилы.
Особым видом круглых пил являются строгальные пилы. Их применяют для получения чистого распила, не требующего строгания.
Толщина строгальной круглой пилы от зубчатого венца к центру на протяжении 2/3 радиуса постепенно уменьшается под углом 8-15°. Поэтому зубья пилы не разводят; режущими кромками у зубьев шляются передняя короткая и боковые. Зубья у строгальных шл групповые, или, как говорят, насечены «гребешками» рис. 32). В каждой группе (гребешке) имеется крупный «рабочий» зуб с углом заострения в 45°. Этот зуб и производит >езание древесины. За рабочим зубом расположено от 3 до 10 1елких зубьев с углом заострения в 40°. Форма зубьев у стро - альных пил для продольного и поперечного пиления различная. 3
Промышленностью выпускаются строгальные пилы диаметром от 100 до 650 мм, толщиной у зубчатого венца от 1,7 до 3,8 мм. Строгальные пилы за последние годы получают все большее и большее применение.
Установка и крепление круглых пил. Круглую пилу крепят на рабочем валу при помощи двух зажимных шайб (фланцев), из которых одна обычно вытачивается вместе с валом; ее зажимная плоскость строго перпендикулярна валу. Вторую шайбу затягивают гайкой в сторону, противоположную вращению пилы, для предотвращения ее отвертывания в процессе работы. Диаметр шайб равен примерно "Д-7б диаметра пилы, как показано ниже (размеры в мм):
Диаметр пил: 200 250 300 350 400 450 500 600 700 диаметр шайб: 55 60 70 75 80 85 90 100 105
Шайбы не должны выступать над плоскостью рабочего стола.
Гайка должна быть затянута крепко до отказа. Установленная в станок пила при легком постукивании по ней должна издавать звонкий, чистый звук.
Высота пропила при работе круглой пилой примерно равна 7з" диаметра пилы.
При выборе пилы в зависимости ог толщины предназначенного к распиливанию материала можно руководствоваться следующими соотношениями (размеры в мм):
Толшнна материала: 60 80 100 120 140 160 200 220 240 260 диаметр пилы: 200 250 300 350 400 450 500 600 650 700
Такие соотношения толщины распиливаемого материала и диаметра пилы правильны при прямолинейном надвигании материала на пилу или пилы на материал/ Если же надвигание пилы на материал происходит по дуге, как, например, в маятниковой пиле, диаметр пилы должен быть больше.
Установленную пнлу проверяют «на плоскость» и «на круг», как указано в § 7.
Пильный диск должен быть хорошо отшлифован, не иметь трещин, вьшучин и ожогов. Зубья должны быть остро отточены и равномерно разведены; на них не допускаются заусенцы, зажоги. Зубья станочных пил для продольного раскроя нередко вместо развода расклепывают или расплющивают, т. е. уширяют их концы (вершины) ударами или давлением. Для этого применяют специальные расклепники и плющилки. Расклепку и плющение зубьев в большинстве случаев делают у больших круглых и широких ленточных пил.
При работе хорошо отшлифованным диском уменьшается трение между диском и опилками, попадающими в пропил, поэтому диск меньше нагревается.
В случае сильного нагрева диск может покоробиться. На нем образуются выпучины, которые будут быстро нагреваться, в результате чего происходит местный отпуск стали, возникают так называемые ожоги. Такие ожоги можно определить по их более темному цвету, наложением на пилу линейки или же на ощупь.
Пила с ожогами для работы не пригодна, ее нужно выправить проковкой.
Проковка круглой пилы производится с обеих сторон на наковальне слесарным молотком-ручником. Проковывают части диска, окружающие ожог (выпучину), а не самый ожог. Проковку начинают с участков, наиболее отдаленных от ожога, постепенно приближаясь к нему и постепенно уменьшая силу ударов. Выправленный диск должен быть совершенно ровным.
У круглой пилы часто наблюдается растяжение по зубчатому венцу, вызывающее ослабление растянутых участков. Такая пила не дает прямого пропила, она, как говорят, «зарезает».
Растяжение устраняется р и хт о вко й, т. е. проковкой пилы в средней кольцевой части по направлению от шайб к зубчатому венцу. Этим достигается некоторое удлинение средней кольцевой части пилы. Рихтовку время от времени повторяют. Делают рихтовку на строганой чугунной плите ручником, подбираемым по весу"из расчета 1 кг на 300 мм диаметра пилы.
Если пила имеет только одну небольшую трещинку, то в случаях, когда заменить ее вполне исправной пилой невозможно, в конце трещины просверливают небольшое отверстие; этим предупреждают увеличение трещины в длину - такой пилой можно продолжать работу. Однако подобная мера всегда является вынужденной, временной, прибегать к ней постоянно нельзя.
Круглопильные станки промышленность выпускает с выбалан - ;ированными вращающимися частями. Выбалансированы и пилы. Эднако в дальнейшем выбалансированность может нарушаться зследствие стачивания пил, по причине замены некоторых дета - 1ей станка (рабочего вала, шайб, гаек).
Выбалансированность пил проверяют на параллельных гори - юнтальных балансировочных ножах. Уложенный на ножи рабо - 2 Чий вал с насаженным на него пильным диском повертывают рукой вокруг оси вращения, останавливая его в различных положениях по окружности. Если вал с диском при всех таких остановках остается неподвижным в приданном ему положении, то его считают выбалансированным. Если же вал делает еще какое-то дополнительное вращательное движение, то это говорит о его недостаточной выбалансированности.
Круглые пилы
К атегория:
Деревообрабатывающие станки
Круглые пилы
На круглопильных станках применяют круглые пилы диаметром до 800 мм и толщиной до 2,5 мм. На форматных станках кроме пил устанавливают фрезы.
В зависимости от профиля круглые пилы разделяют на плоские (рис. 1, а, б), у которых толщина диска одинакова по всему сечению, и на пилы «с поднутрением», т. е. с утолщенной периферийной частью диска (рис. 1, в). Пилы с поднутрением называют строгальными. Применяют также пилы, на кончики зубьев которых напаяны пластинки из твердого сплава (рис. 1, г).
Пилы с пластинками из твердого сплава широко применяют в деревообрабатывающей промышленности для обработки заготовок мебели, раскроя и опиловки плит, фанеры, облицованных щитов, для распиловки цельной и клееной древесины. Стойкость зубьев таких пил в 30 - 40 раз выше стойкости зубьев пил из легированных сталей. Диаметр пил от переточки уменьшается незначительно. Ширина пропила при пилении инструментом с пластинками из твердого сплава несколько превышает ширину пропила, полученную при пилении обычными пилами, но это (особенно при раскрое листовых материалов) не имеет большого значения, кроме того, соответствующая подготовка пил с пластинками из твердого сплава (шлифование боковых граней пластинок после их припаивания) позволяет получить поверхность пропила высокого качества, что компенсирует потери древесины на опилки.

Рис. 1. Круглые пилы: а - общий вид, б - профиль плоской пилы, в - профиль строгальной пилы, г - зуб пилы с пластинкой из твердого сплава
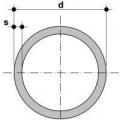
Внешним диаметром D круглых пил называют диаметр окружности, проведенной по вершинам зубьев. Каждая круглая пила имеет внутреннее отверстие для установки ее на пильном валу. Диаметр этого отверстия является внутренним диаметром d пильного диска, он должен соответствовать диаметру пильного вала. Между пильным валом и отверстием допускается зазор не более 0,1 - 0,2 мм.
Станочник выбирает пилу в зависимости от обрабатываемого материала. Например, при раскрое древесностружечных и древесноволокнистых плит применяют пилы с пластинками из твердого сплава или с мелкими зубьями. Для продольной распиловки используют пилы с профилем зубьев I w II (рис. 2, а), для поперечной - с профилем III и IV (рис. 2, б). Диаметр круглых пил выбирают в зависимости от толщины материала, а профиль - от требуемой шероховатости пропила. Так, если поверхность предназначена для склеивания (например, на гладкую фугу), применяют строгальные пилы.

Рис. 2. Профили зубьев пил а - для продольной распиловки, б - для перечной распиловки

Рис. 3. Проверка проковки круглых пил: 1 - пила, 2 - линейка
Следует пользоваться пилами наименьшего диаметра для данных условий распиловки, так как это позволяет снизить расход мощности, уменьшить ширину пропила и развод зубьев. Пилы малых диаметров устойчивее в работе, дают лучшее качество поверхности пропила, зубья их легче затачивать, облегчается и правка пил.
Требования, которым должны удовлетворять круглые пилы, следующие:
1. Полотно пилы должно быть проковано, т. е. его центральная часть несколько ослаблена путем ударов молотком с обеих сторон писка, уложенного на наковальню. Проковывать нужно плоские пилы, имеющие диаметр 250 мм и больше. Правильность проковки определяют поверочной линейкой, укладывая ее на диск по направлению радиусов (рис. 3). Между линейкой и пильным диском в центральной его части должен быть просвет, одинаковый при любом положении линейки. В случае плохой проковки при одном положении линейки между ней и диском получается просвет, при другом просвет отсутствует или появляется выпуклость.
Величина просвета характеризует вогнутость пилы и зависит от ее диаметра и толщины.
Необходимость проковки пил объясняется условиями их работы. В процессе пиления зубья пил, соприкасаясь с древесиной, нагреваются и,если середина пилы не ослаблена проковкой, пильный диск искривляется. Если искривление значительное (переходит границы упругих деформаций), то форма диска не восстанавливается даже при его охлаждении. При правильной проковке венец дисковой пилы, нагреваясь, несколько увеличивает свои размеры за счет ослабленной середины. Такая пила устойчива в работе.
2. Зубья плоской пилы необходимо разводить, т. е. их кончики должны быть поочередно отогнуты: одного зуба в правую сторону, соседнего - в левую. Величина развода на одну сторону составляет 0,3 - 0,5 мм. Меньший развод имеют пилы, предназначенные для продольной распиловки сухой древесины и древесины твердых лиственных пород, больший - пилы для распиловки свежеспиленной древесины хвойных и мягких лиственных пород.
Развод зубьев можно заменить их плющением. При плющении ширина зубьев, которым придается форма лопаточки, увеличивается. Плющеные зубья более устойчивы и меньше затупляются, чем разведенные; расход энергии при их применении сокращается на 12- 15%.
3. Зубья пил должны быть остро заточены. Крупные заусенцы и завороты кончиков не допускаются. Зубья пилы для поперечной распиловки должны иметь косую заточку под углом 40° для мягких пород древесины, 60° - для твердых, а их вершины должны отстоять одна от другой и от центра диска на одинаковом расстоянии.
4. Пилы, имеющие хотя бы один сломанный зуб или трещины на периферийной части диска, считаются бракованными, устанавливать их на. станке запрещается.
Прежде чем установить пильный диск, тряпкой или концами тщательно очищают шайбы и шейку вала и проверяют опорные поверхности шайб. При обнаружении даже незначительных выступов на опорной поверхности шайбы заменяют.
Если диаметр внутреннего отверстия пилы превышает диаметр пильного вала больше чем на 0,1 - 0,2 мм, для точной установки пил следует применять вставные втулки. На валу пилу закрепляют с помощью шайб’и гайки.
Пилы круглые плоские для поперечного пиления с разводом зубьев (рис. 1, а, б) используют для предварительного торцевания детали, так как высокое качество распиловки здесь не требуется. Для закрепления на шпинделе пила имеет посадочное отверстие, диаметр d которого зависит от диаметра диска D и толщины пилы Ь. Число зубьев пилы должно быть 48, 60 или 72. Профиль зубьев для поперечного пиления показан на рис. 1, б. Зубья должны иметь боковую косую заточку по передней и задней граням, а также отрицательный передний контурный угол, равный минус 25°.

Рис. 4. Пилы круглые: а - общий вид, б, в - для поперечной распиловки
При этом угол заострения боковых режущих кромок зуба, измеренный в нормальном сечении к кромкам, должен быть 45° при распиловке хвойных пород древесины и 55° при распиловке твердой древесины. Пилы круглые с пластинами из твердого сплава применяют для поперечной обработки. Зубья пил делают с наклонной задней поверхностью, как показано на рис. 4, е. В зависимости от наклона, если смотреть на зуб спереди, различают пилы, левые, правые или с симметричным чередующимся наклоном.
Пилы для продольного пиления цельные стальные показаны на рис. 4, г. а с пластинами из твердого сплава - на рис. 4, д. Пилы круглые для смешанного пиления должны иметь зубья, передний контурный угол которых равен 0° (рис. 4, е).
Если требуется высокое качество пиления, используют строгальные пилы с отрицательным передним углом (рис. 4, ж), а также твердосплавные пилы с чередующимся симметричным наклоном задней поверхности зубьев.
Подготовка к работе круглых плоских пил включает правку, заточку и развод зубьев. Пилы после подготовки к работе должны удовлетворять следующим требованиям. Количество зубьев и их профиль должны соответствовать виду распиловки. Диск пилы должен иметь плоскую форму. Отклонение от плоскостности (коробление, выпучины и др.) на каждой стороне диска диаметром до 450 мм должно быть не более 0,1 мм. Плоскостность пилы проверяют поверочной линейкой или на специальном приспособлении.
Требуемые угловые параметры зубьев и острота режущих кромок должны быть обеспечены заточкой. Заточенные зубья не должны иметь блеска на углах, образованных пересечением рабочих граней резца. Блеск свидетельствует о том, что при заточке с зуба сошлифован недостаточный слой металла. Разница по величине передних углов и углов заострения допускается не более ±2°.
Шероховатость торцовых поверхностей пил и поверхностей посадочного отверстия должна быть мкм. Режущие зубья заточенной пилы должны быть без заусенцев, надломов и заворотов. Заусенцы с боковых граней зубьев удаляют мелкозернистым шлифовальным бруском. Качество заточки пил проверяют универсальным угломером или шаблоном для контроля угловых элементов зубьев. Вершины зубьев должны располагаться на одной окружности с отклонением не более 0,15 мм. Для, выравнивания зубчатого венца по высоте и ширине зубья пил фугуют, т.е. сошлифовывают материал с кончиков наиболее выступающих зубьев при вращении пилы на рабочей частоте.
После заточки зубья стальных пил разводят. При этом отгибают кончики соседних зубьев в разные стороны на 1/3 их высоты (отсчитывая от вершины). Величину отгиба каждого зуба (развод на сторону) устанавливают в зависимости от режима резания и пород древесины. Для поперечного пиления пилами диаметром 500 мм развод на сторону должен быть 0,3 мм для сухой древесины и 0,4 мм для древесины влажностью свыше 30%. Точность развода зубьев контролируют индикаторным раз-водомером или шаблоном. Допускаемое отклонение ±0,05 мм.
Подготовка к работе круглых пил с пластинами из твердого сплава заключается в припайке пластин, заточке и доводке зубьев. Кроме того, они должны быть отбалансированы. Неуравновешенность дисков вследствие неравномерной их толщины может вызвать потерю устойчивости пильного диска во время работы, сильное биение шпинделя и неудовлетворительное качество распиловки.
Прочность припайки проверяют, испытывая пилы вращением при окружной скорости зубьев не менее 100 м/с. Заточку и доводку пил, оснащенных пластинами из твердого сплава, выполняют на полуавтоматах повышенной точности и жесткости. Предварительно заточку производят абразивными (карборундовыми), а чистовую заточку и доводку - алмазными кругами.
Статическую балансировку пил осуществляют на специальном приспособлении. Неуравновешенность диска характеризуется остаточным дисбалансом, который равен произведению неуравновешенной массы на величину ее смещения относительно оси вращения (эксцентриситет). Величина остаточного дисбаланса зависит от диаметра диска пилы.
Виды и размеры пил.
Форма зубьев круглых пил зависит от направления резания и твердости распиливаемой древесины. Для продольного пиления применяют зубья косоугольные с прямой, ломаной (волчий зуб) и выпуклой спинкой; для поперечного пиления - равнобедренные (симметричные), несимметричные и прямоугольные.
Зубья с ломаной и выпуклой спинкой устойчивее, чем с прямой, поэтому пилы с такими зубьями применяют для пиления древесины твердых пород. Древесину хвойных и мягких лиственных пород можно пилить пилами, имеющими зубья с прямой спинкой. На рис. 31 показан способ определения углов зуба круглой пилы.

Рис. 5. Профили зубьев круглых пил: а - для продольного пиления; б - для поперечного пиления
При разводе вершины зубьев отгибают на 0,3-е-0,5 их высоты. Излом спинки у волчьего зуба делают от вершины на расстоянии, равном 0,4 величины шага. Заточка зубьев у пил для продольного
пиления - прямая сплошная, у пил для поперечного пиления - косая через зуб под углом 65 - 80° к плоскости пилы.
Особым видом круглых пил являются строгальные пилы. Их применяют для получения чистого распила, не требующего строгания.
Толщина строгальной круглой пилы от зубчатого венца к центру на протяжении 2/3 радиуса постепенно уменьшается под углом 8 - 15°. Поэтому зубья пилы не разводят; режущими кромками у зубьев являются передняя короткая и боковые. Зубья у строгальных пил групповые, или, как говорят, насечены «гребешками». В каждой группе (гребешке) имеется крупный «рабочий» зуб с углом заострения в 45°. Этот зуб и производит резание древесины. За рабочим зубом расположено от 3 до 10 мелких зубьев с углом заострения в 40°. Форма зубьев у строгальных пил для продольного и поперечного пиления различная.

Рис. 6. Определение углов зуба круглой пилы
Промышленностью выпускаются строгальные пилы диаметром от 100 до 650 мм, толщиной у зубчатого венца от 1,7 до 3,8 мм. Строгальные пилы за последние годы получают все большее и большее применение.

Рис. 7. Строгальные пилы
Установка и крепление круглых пил. Круглую пилу крепят на рабочем валу при помощи двух зажимных шайб (фланцев), из которых одна обычно вытачивается вместе с валом; ее зажимная плоскость строго перпендикулярна валу. Вторую шайбу затягивают гайкой в сторону, противоположную вращению пилы, для предотвращения ее отвертывания в процессе работы.
Шайбы не должны выступать над плоскостью рабочего стола.
Гайка должна быть затянута крепко до отказа. Установленная в станок пила при легком постукивании по ней должна издавать звонкий, чистый звук.
Высота пропила при работе круглой пилой примерно равна 1/3 диаметра пилы.
При выборе пилы в зависимости от толщины предназначенного к распиливанию материала можно руководствоваться следующими соотношениями (размеры в мм):
толшина материала: 60 80 100 120 140 160 200 220 240 260 диаметр пилы: 200 250 300 350 400 450 500 600 650 700
Такие соотношения толщины распиливаемого материала и диаметра пилы правильны при прямолинейном надвигании материала на пилу или пилы на материал. Если же надвигание пилы на материал происходит по дуге, как, например, в маятниковой пиле, диаметр пилы должен быть больше.
Требования, предъявляемые к круглым пилам, и уход за ними.
Пильный диск должен быть хорошо отшлифован, не иметь трещин, выпучин и ожогов. Зубья должны быть остро отточены и равномерно разведены; на них не допускаются заусенцы, зажоги. Зубья станочных пил для продольного раскроя нередко вместо развода расклепывают или расплющивают, т. е. уширяют их концы (вершины) ударами или давлением. Для этого применяют специальные расклепники и плющилки. Расклепку и плющение зубьев в большинстве случаев делают у больших круглых и широких ленточных пил.
При работе хорошо отшлифованным диском уменьшается трение между диском и опилками, попадающими в пропил, поэтому диск меньше нагревается.
В случае сильного нагрева диск может покоробиться. На нем образуются выпучины, которые будут быстро нагреваться, в результате чего происходит местный отпуск стали, возникают так называемые ожоги. Такие ожоги можно определить по их более темному цвету, наложением на пилу линейки или же на ощупь.
Пила с ожогами для работы не пригодна, ее нужно выправить проковкой.
Проковка круглой пилы производится с обеих сторон на наковальне слесарным молотком-ручником. Проковывают части диска, окружающие ожог (выпучину), а не самый ожог. Проковку начинают с участков, наиболее отдаленных от ожога, постепенно приближаясь к нему и постепенно уменьшая силу ударов. Выправленный диск должен быть совершенно ровным.
У круглой пилы часто наблюдается растяжение по зубчатому венцу, вызывающее ослабление растянутых участков. Такая пила не дает прямого пропила, она, как говорят, «зарезает».
Растяжение устраняется рихтовкой, т. е. проковкой пилы в средней кольцевой части по направлению от шайб к зубчатому венцу. Этим достигается некоторое удлинение средней кольцевой части пилы. Рихтовку время от времени повторяют. Делают рихтовку на строганой чугунной плите ручником, подбираемым по весу из расчета 1 кг на 300 им диаметра пилы.
Если пила имеет только одну небольшую трещинку, то в случаях, когда заменить ее вполне исправной пилой невозможно, в конце трещины просверливают небольшое отверстие; этим предупреждают увеличение трещины в длину - такой пилой можно продолжать работу. Однако подобная мера всегда является вынужденной, временной, прибегать к ней постоянно нельзя.
Круглопильные станки промышленность выпускает с выбалан-сированными вращающимися частями. Выбалансированы и пилы. Однако в дальнейшем выбалансированность может нарушаться вследствие стачивания пил, по причине замены некоторых деталей станка (рабочего вала, шайб, гаек).
Выбалансированность пил проверяют на параллельных горизонтальных балансировочных ножах. Уложенный на ножи рабочий вал с насаженным на него пильным диском повертывают рукой вокруг оси вращения, останавливая его в различных положениях по окружности. Если вал с диском при всех таких остановках остается неподвижным в приданном ему положении, то его считают выбалансированным. Если же вал делает еще какое-то дополнительное вращательное движение, то это говорит о его недостаточной выбалансированности.
В этом процессе резание осуществляется многорезцовым вращающимся инструментом в форме диска - круглой пилой. В круглопильных станках пила может находиться относительно заготовки в верхнем или нижнем положении (рис. 24).
Диаметр резания D = 2R, мм (он же - главная характеристика инструмента - диаметр пилы), в анализе процесса принимается одинаковым для всех зубьев. Частота вращения пилы п, мин -1 , считается постоянной. Тогда скорость главного движения v, м/с:
В среднем скорость v при пилении круглыми пилами на станках составляет 40...80 (максимум 100... 120) м/с.
Движение подачи придается, как правило, заготовке. Скорость механической подачи v s в станках достигает 100 м/мин и более.
Подачу на один оборот пилы S 0 и на один зуб S z мм, определяют по формулам

где z = πD/t 3 - число зубьев пилы; t 3 - шаг зубьев, мм.
Различают пиление со встречной подачей, когда проекция вектора скорости главного движения v на направление подачи и вектор скорости подачи заготовки v s направлены навстречу друг другу, и с попутной подачей, когда они совпадают по направлению.
При продольном пилении попутная подача используется редко, так как при ней возможно затягивание древесины пилой, что приводит к неравномерной скорости подачи, перегрузке двигателей механизмов главного движения и подачи, т. е. к аварийному положению. Попутная подача часто встречается при поперечном пилении при неподвижной заготовке. На рис. 24, а, б показано пиление со встречной подачей. Изменение направления вектора v будет соответствовать схеме пиления с попутной подачей.
Траектория главного движения - вращения пилы вокруг оси - представляет собой окружность радиуса R, на которой расположены вершины зубьев. Траектория движения подачи заготовки (или оси вращения пилы, если ей придано движение подачи) - прямая линия. Траектория движения резания - перемещения вершины зуба пилы относительно распиливаемой древесины - получается в результате сложения двух одновременно происходящих движений: главного и подачи.
У всех современных круглопильных станков скорость главного движения v во много раз превышает скорость подачи v s , так что вектор скорости резания v e по величине и направлению мало отличается от скорости главного движения. В расчетах их обычно принимают равными, допуская при этом незначительную погрешность. Слой (см. рис. 24, б) срезается по дуге АВ, которую называют дугой контакта зуба с древесиной. Точка А является точкой входа, точка В - точкой выхода зуба из древесины. Средняя точка С делит дугу контакта пополам. Отмеченным точкам соответствуют угол входа φ вх , угол выхода φ вых и средний угол φ ср , которые отсчитывают от нормали к направлению подачи. Величины углов φ вх и φ вых определяются расстоянием h, радиусом пилы R и высотой пропила t (табл. 11).
Таблица 11. Соотношения для вычисления φ вх и φ вых
Угол, соответствующий дуге резания или длине срезаемого слоя, называют углом контакта φ конт:
Текущий угол φ , определяющий положение зуба на дуге резания, нарастает равномерно, пропорционально времени; поэтому можно говорить о среднем угле φ ср , характеризующем режим пиления:
При продольном пилении угол φ ср будет соответствовать среднему углу встречи главной режущей кромки зуба с волокнами древесины:
Длина срезаемого слоя / вычисляется как длина дуги контакта
где φ конт измеряется в градусах.
В процессе подачи два соседних зуба формируют разные поверхности дна пропила: один зуб - поверхность со следом 1- 1 ", второй - поверхность со следом 2-2". Расстояние между этими поверхностями по направлению подачи равно S z . Расстояние по нормали - кинематическая толщина слоя а - различно (рис. 24, в). Текущее значение кинематической толщины срезаемого слоя вычисляют по формуле
Частные значения толщины слоя:
в точке входа
в точке выхода
в середине дуги резания (серединная толщина)
Средняя толщина вычисляется путем деления площади боковой поверхности слоя f c б на длину:
Формулы (109), (110) дают несколько различные результаты, однако с достаточной для практики точностью можно приравнять среднюю по длине дуги резания и среднюю по площади боковой поверхности толщину стружки:
В сечении, проходящем через ось вращения пилы (поперечном), геометрия срезаемого слоя, как отмечалось ранее, зависит от способов уширения пропила: средняя толщина слоя по сечению в середине дуги контакта
Ширина слоя также зависит от способа уширения пропила:
При продольном пилении главная (короткая) режущая кромка зуба перерезает волокна древесины и формирует дно пропила, а боковые режущие кромки участвуют в формировании стенок пропила. Такое распределение функций предопределяет требования к геометрии зубьев пилы для продольного распиливания: короткая режущая кромка должна быть выдвинута вперед по ходу вращения относительно передней поверхности за счет положительного угла γ . При этом волокна будут перерезаны прежде, чем они начнут отделяться передней поверхностью, благодаря чему предотвращается неорганизованный вырыв волокон.
При повышенных требованиях к качеству поверхности пропила у боковых режущих кромок должен быть создан положительный передний угол за счет косой заточки по передней грани (γ бок = φ 1). Так как зубья формируют две стенки пропила, косая заточка должна быть выполнена через зуб: четных зубьев - в одну сторону, нечетных - в другую.
Кинематика процесса пиления предопределяет наличие на поверхности пропила систематических неровностей - рисок, оставляемых зубьями (см. рис. 24, г). Можно рассчитать высоту кинематических неровностей у, например для пилы с разведенными зубьями. Из геометрических соотношений следует, что у= 2аtg λ р , где а - толщина срезаемого слоя; λ р - угол развода.
Могут быть замерены непосредственно на пиле tgλ p = b 1 /h p ; b 1 иh p = 0,5h 3 .
Для оценки шероховатости поверхности по параметру R m max требуется вычислить наибольшее значение кинематических неровностей y max :
Расчеты R m max по формуле (114) дают заниженный результат (иногда в несколько раз). Это объясняется тем, что при пилении на станке на шероховатость поверхности пропила оказывают дополнительное влияние неточности уширения зубьев, контакт с зубьями нерабочей зоны пилы, упругое восстановление волокон древесины и упругий отгиб зубьев, затупление режущих кромок и вершин зубьев, трение стружек о стенки пропила, биение диска пилы в радиальном и поперечном направлениях, вибрация пилы, смещение заготовки во время распиливания и многие другие причины.
Достаточно точный прогноз ожидаемой шероховатости поверхности пропила можно получить на основании опытных данных, в которых высота неровностей R m max связана с важнейшими исходными условиями пиления: наибольшей толщиной срезаемого слоя (через параметры S z и φ вых ) и способом уширения пропила.
В табл. 12 и 13 приведены допустимые подачи на зуб, обеспечивающие заданную шероховатость поверхности.
Таблица 12. Максимальная подача на зуб, мм, при различной заданной шероховатости поверхности пропила для продольного пиления круглыми пилами
| Высота неровностей R mm ах, мкм, не более | Разведенные зубья | Плющеные зубья | Зубья с радиальным поднутрением (строгальные) | ||||
| при угле выхода φ вых, ° | |||||||
| 20 ...50 | 60...70 | 20 ...50 | 60...70 | 20...50 | 60... 70 | ||
| 1,2 | 1,2 | 1,8 | 1,5 | - | - | ||
| 1,0 | 0,8 | 1,5 | 1,2 | - | - | ||
| 0,8 | 0,5 | 1,2 | 0,75 | - | - | ||
| 0,3 | 0,1 | 0,45 | 0,15 | - | - | ||
| 0,1 | 0,1 | 0,15 | 0,15 | - | 0,3 | ||
| од | - | 0,15 | - | 0,3 | 0,15 | ||
| - | - | - | - | 0,15 | 0,07 | ||
| - | - | - | - | 0,07 | - | ||
Таблица 13. Максимальная подача на зуб, мм, при различной заданной шероховатости поверхности пропила для поперечного пиления круглыми пилами
Примечание: Средние производственные условия резания, зубья острые.
При поперечном пилении (рис. 25) условия работы режущих кромок иные, чем при продольном: перерезает волокна и формирует стенку пропила боковая кромка, а короткая режущая кромка и передняя поверхность скалывают перерезанные волокна, формируя дно пропила.
Это определяет следующие требования к геометрии зубьев. Боковая кромка должна перерезать волокна прежде, чем в контакт с ними вступит передняя поверхность. Для этого она должна быть выдвинута вперед по ходу пилы относительно короткой кромки за счет отрицательного (или нулевого) контурного переднего угла (γ ≤ 0°) и иметь положительный передний угол γ бок за счет косой заточки. Обычно косая заточка выполняется по передней и задней поверхностям зуба.
Как правило, для размещения стружки во впадинах зубьев не требуется ограничение скорости подачи, вычисленной из условия обеспечения необходимой шероховатости (см. табл. 13). Для продольного пиления коэффициент напряженности впадины σ = 2... 3, а для поперечного σ = 20... 30 из-за малых подач на зуб. Это означает, что условия размещения во впадинах и транспортировки стружек из пропила остаются нормальными.
В практических расчетах энергозатрат на процесс пиления при проектировании привода круглопильных станков, определении силовых воздействий на инструмент и элементы станка вычисляют среднюю цикловую касательную силу.
Средняя цикловая касательная сила - это условная постоянная касательная сила F x ц, которая, действуя на пути, равном длине окружности пилы 2 πR (один оборот - цикл главного движения), совершает ту же работу, что и средняя касательная сила на зубе F xcp за один оборот пилы:
где z - число зубьев пилы (за один оборот пилы каждый зуб пройдет через пропил, совершая работу, равную F xcp l).
Из равенства следует
где z р e ж - число одновременно режущих зубьев (величина средневзвешенная, не округляемая до целых единиц).
Средняя касательная сила на зубе F xcp - это условная постоянная касательная сила, которая, действуя на пути, равном длине срезаемого слоя l , совершает ту же работу, что и фактическая переменная касательная сила на пути, равном фактической дуге контакта резца с древесиной.
Сила F xcp отнесена к средней точке дуги контакта С (см. рис. 24, б), положение которой определяет угол φ ср . Величину ее рассчитывают по формуле
где F xT - табличное значение касательной силы для процесса продольного пиления круглой пилой, взятое для толщины срезаемого слоя а ср в средней точке дуги контакта, Н/мм (табл. 14); b - ширина срезаемого слоя, мм; а попр - общий поправочный множитель, учитывающий отличие расчетных условий пиления от табличных.
Таблица 14. Табличная касательная сила F xT и удельная работа К т для продольного пиления круглой пилой
| а ср, мм | F x т, Н/мм | К т, Дж/см 3 | а ср, мм | F xT , Н/мм | К т, Дж/см 3 |
| 0,10 | 9,5 | 0,50 | 23,8 | 47,5 | |
| 0,15 | 12,0 | 0,60 | 26,4 | 44,0 | |
| 0,20 | 14,2 | 0,80 | 31,2 | 39,0 | |
| 0,25 | 16,0 | 1,00 | 36,0 | 36,0 | |
| 0,30 | 18,0 | 1,20 | 40,8 | 34,0 | |
| 0,35 | 19,3 | 1,40 | 44,8 | 32,0 | |
| 0,40 | 21,0 | 52,5 | 1,60 | 48,8 | 30,5 |
| 0,45 | 22,5 | 50,0 | 2,00 | 56,0 | 28,0 |
Примечание: Сосна, W = 10... 15 %; t = 50 мм, φ в = 60°; V = 40 м/с; зубья острые; δ = 60°.
Максимальная касательная сила
где а тах = а вых - максимальная толщина слоя (вблизи точки выхода); а ср - средняя толщина слоя.
Максимальная нормальная сила
По средней цикловой силе вычисляют мощность резания Р р, Вт:
Мощность резания может быть вычислена также по объемной формуле
где К Т - табличное значение удельной работы продольного пиления круглой пилой (см. табл. 14), Дж/см 3 ; а попр - общий поправочный множитель, учитывающий отличие расчетных условий от табличных.
Наибольшую скорость подачи v s (р) , допустимую по условию полного использования заданной мощности резания Р р, рассчитывают по преобразованной объемной формуле
По табл. 14 находят значение средней толщины срезаемого слоя а ср, соответствующее вычисленной табличной силе F XT . Затем по а ср последовательно в соответствии с формулами (112), (111), (101) определяют а серед , S z . v s .
При поперечном резании расчет сил резания сложнее. Средняя карательная сила на зубе F xcp исчисляется через табличную касательную силу F XT (табл. 15), отнесенную к единице ширины пропила, а не фактического срезаемого слоя и выбираемую в зависимости от кинематической, а не средней по сечению толщины стружки на середине дуги контакта:
В этой же таблице приведены табличные значения удельной работы поперечного пиления К Т.
Таблица 15. Табличная касательная сила F Т и удельная работа К Т для поперечного пиления древесины круглой пилой
| а серед = S z sin j ср мм | F xT , Н/мм, для ширины пропила В пр , мм | К т, Дж/см 3 , для ширины пропила B пр , мм | ||||||
| 1,5 | 2,5 | 3,5 | 5,0 | 1,5 | 2,5 | 3,5 | 5,0 | |
| 0,01 | 1,25 | 1,05 | 0,90 | 0,75 | ||||
| 0,02 | 2,14 | 1,84 | 1,56 | 1,24 | ||||
| 0,03 | 2,94 | 2,52 | 2,10 | 1,65 | ||||
| 0,04 | 3,76 | 3,16 | 2,60 | 1,96 | ||||
| 0,05 | 4,50 | 3,75 | 3,05 | 2,25 | ||||
| 0,075 | 6,45 | 5,25 | 4,15 | 2,85 | ||||
| 0,10 | 8,30 | 6,70 | 5,20 | 3,50 | ||||
| 0,15 | 12,30 | 9,60 | 7,50 | 4,95 | ||||
| 0,20 | 16,20 | 12,20 | 9,80 | 6,40 |
Примечание: Сосна, W = 15%, зубья острые.
Особенности пиления древесных материалов. Для пиления древесно-стружечных плит общий характер зависимости касательной и нормальной сил резания и шероховатости обработанной поверхности от средней толщины срезаемого слоя остается тем же, что и для пиления древесины. В табл. 16 приведены ориентировочные данные по пилению ДСтП круглой пилой.
Таблица 16. Табличная касательная сила F xr и удельная работа К Т для пиления древесно-стружечной плиты круглой пилой
| а ср , мм | F xr , Н/мм, при плотности плиты, кг/м 3 | К Т, Дж/см 3 , при плотности плиты, кг/м 3 | ||||
| 0,2 | 1,6 | 2,5 | 3,3 | 78,6 | 123,0 | 167,0 |
| 0,4 | 2,2 | 3,4 | 4,7 | 54,4 | 85,0 | 117,0 |
| 0,6 | 2,6 | 4,1 | 5,6 | 43,5 | 68,0 | 92,5 |
| 0,8 | 3,0 | 4,6 | 6,3 | 37,1 | 58,0 | 78,9 |
| 1,0 | 3,4 | 5,3 | 7,2 | 33,9 | 53,0 | 72,0 |
| 1,2 | 3,9 | 6,1 | 8,3 | 32,7 | 51,0 | 69,4 |
| 1,4 | 4,5 | 7,1 | 9,6 | 32,4 | 50,6 | 68,9 |
| 1,6 | 5,2 | 8,1 | 11,0 | 32,2 | 50,4 | 68,5 |
| 1,8 | 5,8 | 9,0 | 12,3 | 32,1 | 50,2 | 68,2 |
| 2,0 | 6,4 | 10,0 | 13,6 | 32,0 | 50,0 | 68,0 |
| 2,2 | 7,0 | 11,0 | 14,9 | 31,9 | 49,8 | 67,8 |
Примечание: Количество связующего 8 %, зубья острые, v = 40 м/с, В пр = 3 мм, В = 1,7 мм, φ ср = 35 0 .
Качество распиливания ДСтП характеризуется величиной сколов на кромке (измеряется по пласти плиты в направлении, перпендикулярном плоскости пропила) и шероховатостью поверхности пропила (главным образом величиной неровностей разрушения и ворсистостью).
Сколы являются следствием отслоения поверхностных частиц плиты под силовым воздействием зубьев на входе в материал или на выходе из него. Величина сколов может быть сведена к минимуму за счет правильного выбора геометрии зубьев пилы (переднего угла и угла косой заточки), обеспечения надлежащего подпора по пласти плиты вблизи кромки пропила, исключения возможности работы затупленным инструментом. Шероховатость поверхности пропила в значительной мере зависит от средней толщины срезаемого слоя (подачи на резец). При этом показатели шероховатости ухудшаются с уменьшением плотности плит и содержания связующего.
Для получения удовлетворительного качества поверхности пропила рекомендуются следующие подачи на зуб пилы: 0,03... 0,05 мм для плит плотностью 700 кг/м 3 и с содержанием связующего менее 8 %; 0,05...0,1 мм для плит плотностью 900 кг/м 3 и с содержанием связующего 8... 12 %; 0,15...0,25 мм для плит плотностью свыше 900 кг/м 3 и с содержанием связующего свыше 12 %.
При пилении ДСтП, облицованных декоративным пластиком, предъявляются повышенные требования в отношении сколов по поверхности облицовки. Определены условия чистового пиления, при которых длина сколов не превышает 50 мкм: пила минимального диаметра с
зубьями, оснащенными пластинами твердого сплава, γ
= -10°, α
= 15°, β
= 70°, φ бок
< 13 мкм, v=
= 40... 50 м/с, S z < 0,03 мм. ДСтП, облицованные шпоном, можно распиливать поперек волокон облицовки теми же пилами при несколько большей подаче на зуб: S z ≤ 0,05 мм.
Наиболее часто пилением обрабатывают древесный слоистый пластик ДСП-Б, в котором через каждые 1...2 параллельных слоя шпона один слой расположен под углом 90° к ним.
Структура пластика (рис. 26) предопределяет использование следующих видов пиления: поперек волокон 5 и вдоль волокон в направлении прессования 3, перпендикулярно направлению прессования 1, параллельно клеевым слоям 4 и вдоль волокон с перерезанием их в торец 2. Величина удельной работы и рекомендуемые параметры пиления ДСП круглой пилой приведены в табл. 17 и 18.
Таблица 17 Удельная работа пиления ДСП круглой пилой
По виду боковых поверхностей пильного диска (по форме поперечного сечения) различают плоские, конические и строгальные (с поднутрением боковых поверхностей) круглые пилы.
Плоские пилы. Конструктивные характеристики пил регламентируются ГОСТ 980 - 80 «Пилы круглые плоские для распиловки древесины» и ГОСТ 9769-79 «Пилы дисковые дереворежущие с пластинками из твердого сплава».
Пилы для распиловки древесины (рис. 27) изготавливают из стали 9ХФ двух типов: А - для продольной распиловки, Б - для поперечной. При использовании пил в различных деревообрабатывающих производствах требуется большое разнообразие их типоразмеров. Диаметр пил колеблется в пределах 125... 1600 мм, толщина диска 1,0... 5,5 мм, число зубьев 24... 72 у пил типа А и 60... 120 у пил типа Б. Углы зубьев установлены с учетом условий работы главного (короткого) и боковых лезвий зуба при продольном и поперечном пилении.
Пилы типа А (см. рис. 27, б) для продольного распиливания выпускаются в двух исполнениях: исполнение 1 - с ломано-линейной задней поверхностью зубьев и исполнение 2- с прямолинейной задней поверхностью зубьев. Пилы типа А исполнения 2 диаметром 125...250 мм с увеличенным числом зубьев применяют в основном в электрифицированном ручном инструменте, на бытовых деревообрабатывающих и фрезерных станках.
Пилы типа В (см. рис. 27, б) для поперечного распиливания также имеют два исполнения: исполнение 3 - с передним углом, равным нулю, и исполнение 4- с отрицательным передним углом. Пилы исполнения 3 применяют на круглопильных станках с нижним расположением шпинделя, исполнения 4 - на станках с верхним расположением шпинделя относительно распиливаемого материала.
Углы зубьев круглых плоских пил, °
Нормальная устойчивая работа круглой пилы возможна только в случае правильного выбора диаметра и толщины диска, а также диаметра шайбы, закрепляющей пилу на шпинделе станка. Наименьший диаметр D min , мм, пильного диска определяется толщиной распиливаемого материала и диаметром фланца для закрепления пилы на шпинделе станка (для пил с расположением шпинделя над и под распиливаемым материалом соответственно) по соотношениям
где t - высота пропила, мм; d ф - диаметр зажимного фланца, мм; h 3 - наименьший выход пилы из пропила, примерно равный высоте зуба пилы, мм; h - наименьшее расстояние от оси пилы до стола станка, мм.
Начальный диаметр диска D = D min + 2Δ, где Δ - запас по радиусу на износ, мм (Δ ≈ 25 мм).
Толщина пильного диска, мм, выбирается в зависимости от диаметра:
Прочие размеры профилей зубьев вычисляют по формулам: шаг зубьев t 3 , мм, при толщине диска b, мм:
высота зуба h 3 , мм:
Число зубьев z, шт.:
Радиус впадины r , мм:
Изготавливают круглые пилы из инструментальной легированной стали 9ХФ, HRC 3 40... 45 в соответствии с требованиями стандарта по утвержденной технической документации.
Плоские пилы с пластинками из твердого сплава. Эти пилы (рис. 28) применяют для распиловки древесных материалов (ДСтП, ДВП, клееной древесины), а также цельной древесины (ГОСТ 9769-79).
Режущие пластины зубьев пилы изготавливают из металлокерамического сплава карбида вольфрама и кобальта ВК6, ВК15, а корпус пилы - из инструментальной легированной стали 50ХФА или 9ХФ, HRC 3 40...45. По технологическому назначению пилы подразделяются на три типа (табл. 19).
Таблица 19. Размеры и углы зубьев дисковых плоских пил с пластинками из твердого сплава (см. рис. 28)
| Параметры пилы | Типы пил | ||
| 1 - для распиловки ДСтП, фанеры, ДВП, листового пластика и клееной древесины | 2 - для продольной распиловки цельной и клееной древесины | 3 - для распиловки облицованных щитов поперек волокон | |
| Диаметр D, мм Номинальная ширина пропила В пр, мм | 160...400 2,8...4,1 | 160...450 2,8...4,3 | 320...400 3,0...4,5 |
| Диаметр посадочного | |||
| отверстия d, мм | 32...50 | 32... 80 | |
| Число зубьев z Угол, °: | 24...72 | 16...56 | 56...96 |
| передний γ | 10; 5; 0 | 20; 10 | 20; 10 |
| заточки β | 65; 70; 75 | 55; 65 | 55; 65 |
| задний α | |||
| резания δ | 80; 85; 90 | 70; 80 | 70; 80 |
| косой заточки φ |
Пилы круглые (дисковые) конические. Конические пилы (рис. 29, а) применяют для ребровой распиловки пиломатериалов на тонкие дощечки в целях уменьшения отходов древесины в опилки (ширина пропила почти вдвое меньше, чем при пилении плоскими пилами). Толщина отпиливаемых дощечек не должна превышать 12... 18 мм, иначе пила не сможет отгибать их в сторону и произойдет заклинивание ее в пропиле. Для несимметричной распиловки используют односторонние конические пилы (лево- и правоконические), для симметричной распиловки - двусторонние.
Размеры односторонних конических пил: диаметр 500... 800 мм, толщина центральной части диска 3,4...4,4 мм, толщина зубьев 1,0...1,4 мм, число зубьев 100; диаметр посадочного отверстия 50 мм. Зубья пил имеют передний угол 25°, угол заточки 40°. Материал пил - сталь 9ХФ, HRC 3 41...46.
Пилы круглые (дисковые) строгальные. У строгальных пил боковые поверхности имеют поднутрение от периферии к центру под углом 0°15’ … 0°45", вследствие чего отпадает необходимость в уширении режущего венца путем развода или плющения зубьев.
Боковые режущие кромки зубьев строгальной пилы, формирующие поверхности пропила, расположены в одной плоскости. Пильный диск с поднутрением отличается устойчивостью в работе, поэтому качество распиловки характеризуется малыми величинами кинематических и вибрационных неровностей. Поверхности пропила по шероховатости приближаются к строганым (отсюда и название пил).
Строгальные пилы применяют для чистовой распиловки сухой древесины влажностью не более 20 % в любом направлении относительно волокон. Размеры пил и профили зубьев стандартизованы (ГОСТ 18479-73). По форме сечения различают пилы одноконусные 4 и двухконусные 5 (рис. 29, б). Последние предусмотрены для продольной 6и поперечной 7 распиловок.
В строгальной пиле масса металла нарастает к периферии диска; при значительных диаметрах диска и большой частоте вращения в диске могут возникать опасные разрывающие напряжения от центробежных сил. Поэтому диаметры этих пил не превышают 400 мм (160...400 мм). Материал пил - сталь 9ХФ или 9Х5ВФ, HRC 3 51... 55.
Круглые пилы — эта многорезцовый инструмент, имеющий форму диска, сферы или цилиндра. Пиление осуществляется вращательным движением инструмента при поступательном движении обрабатываемого материала или пилы вместе с ее приводом. Вращательное движение характеризуется окружной скоростью, которую условно называют скоростью резания, а поступательное движение — скоростью подачи. Скорость резания в круглопильных станках всегда в несколько раз больше скорости подачи. Осуществление процесса пиления возможно только в том случае, если имеются оба движения.
Для того чтобы круглые пилы могли противостоять воздействию на них сил резания, инерции, нагрева и других, возникающих при пилении, их изготавливают из высококачественных легированных сталей. Размеры пильного диска и зубьев даны в ГОСТах и технических условиях.
Режущая часть круглых пил состоит из зубьев, расположенных по окружности. Форма зубьев и их профиль определяются углами резания и очертаниями задней, передней граней между зубной впадиной.
В зависимости от назначения пил профиль зубьев и их угловые значения бывают разными. По виду пиления круглые пилы разделяются на пилы для продольной, поперечной и смешанной распиловки древесины и древесных материалов. Они отличаются друг от друга профилем зубьев, углами резания и способом заточки зубьев. Классификация круглых пил дана на схеме (рис. 1.1).
Круглые пилы различаются по размерам пильного диска (по внешнему диаметру, форме, профилю его сечения, диаметру центрового отверстия и толщине диска), размерам, числу и профилю зубьев. Поперечное сечение и конструкции различных пил показаны на рис. 1.2.
В производственной практике применяются пилы с плоским диском, имеющим одинаковую толщину по всему сечению, коническим диском, с поднутрением, сферические и цилиндрические. Некоторые зарубежные фирмы выпускают конические пилы с различными сечениями пильного диска (рис. 1.2, б).
Предпринимались попытки применить пилы с иной конструкцией пильного диска: трехслойные, имеющие в середине незакаленный слой металла, а на наружных поверхностях слои из легированной стали высокой твердости (54 – 56 HRC), а также с шумопоглощающим слоем, который находился в небольшом углублении по всей плоскости диска пилы. Из-за сложности эксплуатации они не получили промышленного распространения.

В последние годы наружные поверхности круглых пил стали покрывать тонким слоем антифрикционного материала – тефлона, имеющего пониженный коэффициент трения. Пильный диск нагревается меньше, что улучшает его устойчивость в работе, однако наличие этого слоя усложняет подготовку пильных дисков, и они также не получили широкого распространения.
Передний угол у — это угол между радиусом пилы и передней гранью зуба; угол заострения (3 — угол между передней и задней гранями зуба; задний угол а — угол между задней гранью зуба и касательной к окружности вращения пилы, проведенной из вершины зуба (касательная перпендикулярна радиусу пилы). Угол резания 8 образован передней гранью зуба и касательной к окружности вращения пилы, проведенной из вершины зуба. Угол резания равен сумме угла заострения и заднего угла:
Сумма всех углов резания (переднего, заднего и угла заострения) всегда равна 90°:
γ + β + α = 90°
У пил для продольной распиловки древесины передний угол имеет положительное значение, а угол резания меньше 90° (рис. 1.3, а-в), а у пил для поперечной распиловки передний угол может быть равен нулю и иметь отрицательное значение.
Каждый зуб пилы имеет две боковых (1 -2 и 1′-2′) и одну короткую 1 -1′ режущие кромки (рис 1.3, II). Короткая режущая кромка образована пересечением передней и задней поверхностей зуба и заключена между боковыми плоскостями пилы; боковые — пересечением передней поверхности (1’, 2’, 2′, 1’) с боковыми плоскостями пилы.

Промышленностью выпускаются круглые пилы с плоским диском (стальные, с пластинками из твердого сплава), с поднутрением (строгальные), конические, сферические, цилиндрические. Стальные пилы изготавливают в соответствии с требованиями ГОСТ 980-80 «Пилы круглые плоские для распиловки древесины. Технические условия». В нем насчитывается 232 типоразмера круглых пил, из них 119 для продольной и 113 для поперечной распиловки древесины. Величины напряженного состояния пильных дисков нормированы. В ГОСТ 980-63, 980-69 эти величины были увязаны с наиболее рациональными режимами пиления 40 — 60 м/с, дающими при продольной распиловке древесины наименьшие энергозатраты и наиболее широко применяемые в круглопильных станках. В ГОСТ 980-80 этой увязки нет, что является его существенным недостатком.

Пилы с пластинками из твердого сплава изготавливают в соответствии с ГОСТ 9769-79 «Пилы дисковые с твердосплавными пластинками для обработки древесных материалов. Технические условия». ГОСТ устанавливает 115 типоразмеров пил различного назначения.
У нас круглые пилы изготавливают: с плоскими дисками в соответствии с требованиями ГОСТ 980-80 из стали 9ХФ (по ГОСТ 5950-73); строгальные согласно ГОСТ 1 8479-73 из стали 9ХФ или 9Х5ВФ, с пластинками из твердого сплава согласно ГОСТ 9769-79 из стали 50ХФА (по ГОСТ 1 4959-79) или 9ХФ. Предел прочности на растяжение этих сталей 1350 – 1500 Н/мм 2 .
Отрезные пилы (рис. 1.4) кроме распиливающих (7) имеют два ряда зубьев дробилки (8, 9), которые измельчают отпиленную кромку. В каждом ряду по 12 зубьев. Распиливающие зубья пилы и измельчающие зубья дробилки смонтированы в специальном корпусе (10), крепятся к нему винтами и крышкой. Допустимый дисбаланс не более 50 г х мм. Пилы предварительно испытывают на прочность при частоте вращения не менее 9000 мин -1 ; допустимая эксплуатационная частота вращения не более 6000 мин -1 .
Конструкция подрезной пилы аналогична конструкции отрезной, но в подрезной отсутствуют измельчающие зубья дробилки (рис. 1.5). В этой пиле 24 распиливающих зуба смонтированы в корпусе, закреплены в нем винтами (8) и крышкой (1). Кончики зубьев оснащены искусственными алмазами. Конструкция зубьев обеих пил одинакова. Корпус зуба имеет сложную форму, изготовлен из стали 40Х, а его кончик имеет уширение, к которому серебряным припоем ПСр-40 (ГОСТ 19738-74) припаивается режущий элемент из искусственного алмаза.

Испытания пил показали их высокую износостойкость. Если на подрезной и отрезной операциях пила с пластинками из твердого сплава ВК15 работоспособна 2 – 3 недели, то эти пилы – до 3 месяцев. Правка и проковка из-за отсутствия пильных дисков не требуется. Для обеспечения качественной работы эти пилы требуют тщательной установки всех режущих зубьев и балансировки после завершения сборки. При заточке зубья снимают и затачивают в специальном приспособлении алмазными кругами.
Н.Якунин
профессор, кандидат технических наук,
заслуженный работник лесной промышленности,
почетный академик Российской Академии естественных наук.
Круглые пилы: полотна; закрепление полотна на оси.[ ...]
Пилы с плоским диском наиболее распространены и широко применяются на большинстве круглопильных станков. Для круглопильных станков промышленностью выпускается несколько типов круглых пил, что объясняется их различным технологическим назначением. Круглая пила (рис. 98) состоит из корпуса (тонкого диска) и режущей части (зубчатого венца). По форме диска в поперечном сечении круглые пилы подразделяют на пилы с плоским диском, конические и диски с выборкой (поднутрением). Сталь, используемая для пилы, должна обладать пластичностью, позволяющей штамповку и развод зубьев. Зубья круглых пил с плоским диском могут быть оснащены твердосплавными пластинками или наплавками.[ ...]
Пилы круглые плоские для распиловки древесины изготавливают двух типов: 1 - для продольной распиловки, 2-для поперечной. Плоские пилы типа 1, исполнения 1 (рис. 99 а) применяют для продольной распиловки древесины в круглопильных станках с механизированной подачей, а пилы исполнения 2 (рис. 99 б) преимущественно для станков с ручной подачей и в электрофицированном ручном инструменте.[ ...]
Пилы круглые (дисковые-) конические - применяют для ребровой распиловки пиломатериалов на тонкие дощечки с целью уменьшения отходов древесины в опилки (ширина пропила у таких пил составляет 1,7 - 2,7 мм, что почти вдвое меньше, чем при пилении плоскими пилами). Толщина отпиливаемых дощечек не должна превышать 12-18 мм, иначе диск не сможет отгибать их в сторону и произойдет заклинивание пилы в пропиле.[ ...]
Диаметр круглых пил изменяется в очень широких пределах-от 0,2 до 2,5 даже до 3 метров (от 8" до 100" и даже 120"). Этот диаметр зависит главным обр зом от толщины распиливаемого дерева, а также, отчасти, от наиболее целесообр; ного числа оборотов, которое пила должна делать в минуту.[ ...]
Диаметр круглой пилы 34-36 дюймов; электромотор-6-8 лош. сил.[ ...]
Полотна круглых пил. Круглая пила изготовляется из листовой стали и име форму круглого диска, на окружности которого нарезаны зубья, а в центре прод лано отверстие, которым пила насаживается на шпендель.[ ...]
Плоские круглые (дисковые) пилы ствердосплавными пластинами - применяют преимущественно для распиловки листовых и плиточных древесных материалов, облицованных плит и щитов, фанеры, клееной и. цельной древесины.[ ...]
Станок с круглой пилой и подвижным сто-лом, показанный на рис. 76, гораздо удобнее для распиловки дров и потому часто употребляется.[ ...]
Станок с круглой пилой состоит из круглого тонкого стального диска (полотн; вращающегося вместе с горизонтальною осью около центра оси и снабженного I своей окружности зубьями. Дерево подвигается к пиле по горизонтальному пу вручную или же механически. Так как вращение круглой пилы непрерывно, то подача дерева также непрерывна.[ ...]
Ленточная пила как режущий инструмент обладает некоторыми особенностями, отличающими ее от рамных и круглых пил (рис.150). Так, при пилении ленточными пилами нет необходимости в расклинивающем ноже. Большая скорость резания 30 - 50 м/сек допускает скорости подачи, сравнимые со скоростями подач круглопильных станков, обеспечивая высокий класс шероховатости поверхности распила Режущий инструмент ленточнопильных станков представляет собой бесконечную стальную ленту с насечкой зубьев на одной кромке. Пильные ленты выпускают в соответствии с определенными ГОСТами. Характеристики ленточных пил приводятся в таблицах 35, 36,37.[ ...]
Ось с тремя круглыми пилами установлена со своими подшипниками на верхь части станины и приводится во вращение от главной трансмиссии при посредсп передаточного привода, движение же подающим цепям передается от главной тра] миссии при посредстве холостого и, рабочего шкивов и зубчатой передачи, показ, ной на рисунке.[ ...]
При пилении круглой пилой главное движение резания вращательное, зубья движутся по круговой траектории, а движение подачи совершает либо заготовка, либо суппорт с пилой (рисЛЗа).[ ...]
Форма зубьев круглых пил бывает разнообразна, как для примера показано на рис. 59, и зависит, главным образом, от назначения пилы. Так, пилы, употребляемые для продольной распиловки имеют зубья с острым углом, как обозначено на рисунке буквами вес полотна Е, а также такие, какими снабжен диск D; иногда употребляются волчьи зубья, обозначенные на рисунке буквою а. Для поперечной распиловки для мягкого дерева употребляются обыкновенно зубья, показанные на рисунке буквами с и д полотна Е, а также зубья полотен А, Б и С; для самого же твердого дерева зубья имеют форму равнобедренного треугольника, обозначенные на рисунке буквами f и д полотна Е, т. е. с малыми и большими промежутками.[ ...]
При отточке зубьев круглых пил полотно зажимается в ручные тиски, показаннь: на рис. 68.[ ...]
Подготовка к работе круглых плоских пил включает правку, заточку и развод зубьев. Пилы после подготовки должны удовлетворять следующим требованиям. Количество зубьев и их профиль должны соответствовать виду распиловки. Диск пилы должен иметь плоскую форму. Отклонение от плоскостности (коробление) на каждой стороне диска диаметром до 450 мм должно быть не более 0,1 мм. Плоскостность пилы проверяют поверочной линейкой или на специальном приспособлении. Если плоскостность нарушена, местные и общие дефекты формы полотна исправляют правкой при помощи проковочного молотка. Перед этим установленные границы дефектов очерчивают мелом.[ ...]
На станках используются пилы круглые плоские по ГОСТ 980-69: для Ц8Д-8 - диаметром 400 мм, толщиной 2,0; 2,2 мм, для ЦМР-2 - диаметром 250-360 мм, толщиной 1,4-2,5 мм. На станке Ц8Д-8 можно выпиливать дощечки толщиной от 8 мм и выше, на ЦМР-2 от 10 мм и выше, наибольшая ширина распиливаемого бруса соответственно 550 и 250 мм.[ ...]
Геометрия режущих зубьев круглых пил характеризуется линейными и угловыми параметрами. К линейным параметрам относятся: шаг и высота зубьев, радиус скругления впадины, длина задней грани.[ ...]
Пиление - способ резания древесины пилами с целью получения заготовок и деталей заданных размеров и формы. Вначале распиливают брусья или доски на отдельные заготовки. Распиливание в данном случае производят грубо, с припусками на обработку. Пидение осуществляют вращающимися круглыми пилами или движущимися пильными лентами с зубьями.[ ...]
Для инструмента типа плоского диска (круглые пилы, проушечные диски и т. п.) выполняется неравенство А>В. Это означает, что гироскопический момент дестабилизирует систему, вызывая дополнительное упругое перемещение шпинделя за счет перераспределения масс в результате поворота оси собственного вращения. Дестабилизирующее воздействие гироскопического эффекта вызывает падение жесткости и уменьшение собственной частоты колебаний в динамическом режиме.[ ...]
Основными операциями подготовки к работе круглых пил являются обрезка и насечка зубьев, правка, вальцевание или проковка, заточка зубьев, их развод или плющение, установка пилы на станок.[ ...]
За узлом вторичного фрезерования в станке установлен пильный?л 6, состоящий из набора круглых пил, закрепляемых на валу эазъемной конструкции. Пилы по заданному поставу набирают юмощью шайб. За пилами устанавливают направляющие линейки зиброгасителями для повышения устойчивости пил. В пильном узле брус распиливается на доски (/V). Продвижение бруса в станке осуществляется системой подаю-!Х вальцов 3, 7. Верхние вальцы поднимаются и опускаются юмощью гидроцилиндров по команде с пульта управления.[ ...]
Бревна в распил подаются цепью с толкателями, диаметр пил 809 мм, частота вращения пильного диска 1500 мин-1.[ ...]
Размеры распиливаемого материала на станке ЦР-4А, мм: длина 1120-3500, ширина 300, толщина 16-280. Для станка применяются пилы круглые плоские по ГОСТ 980-69, мм: диаметр 630; 710; 800, толщина 2,5-4.[ ...]
Винтовой штамп, подобный винтовому ручному прессу, показан на рис. 69. С может употребляться для выдавливания зубьев как продольных, так и круглых пи для чего к нему приделана передвижная штанга с цапфой а, на которую надеваете круглая пила; штанга в требуемом положении закрепляется винтом. Постепеннг подача пилы после каждого просекания производится вручную.[ ...]
В ребровых круглопильных станках материал подается «и ро» вертикально расположенными подающими вальцами. В ка режущего инструмента применяют круглые пилы (плоские и ческие). Последние дают пропнл 2...2,2 мм, что в 2...2,5 раза ше, чем у плоских пил.[ ...]
Простейший станок такого устройства показан на рис. 72. Он состоит из легк чугунной станины с небольшим столом на верху для накладывания плоских пил п] оттоке. Сзади стола приделан наждачный круг, вращающийся на оси, получаюш свое вращение от нижней оси, на которой имеется один шкив побольше для рем к оси наждачного круга и два шкива поменьше-холостой и рабочий,-для привс ного ремня. Передвигание пил к наждачному кругу во время отточки производит вручную. Для отточки круглых пил сбоку имеется передвижной стержень с вертика; ной осью для закрепления на ней круглой пилы при отточке. Такой станок вес около 9% пудов и для действия расходует около лошадиной силы.[ ...]
На ленточном полотне могут быть различные дефекты: изгибы, выпучины, тугие и слабые места Их выявляют при проверке полотна шаблонами, а исправляют правкой. Выпучины исправляют ударами молотка с круглым бойком, начиная от внешней границы дефектного места и переходя к центральной части. Правку производят на деревянной подставке из твердой древесины. Изгиб полотна исправляют ударами молотка с продольным бойком вдоль линии искривления. Тугое место характеризуется тем, что при продольном изгибе полотна с внутренней стороны образуется выпучина, а с наружной - впадина. Слабое место отличается тем, что при продольном изгибе полотна пилы в любую сторону с наружной стороны в месте дефекта образуется выпучина. Тугие и слабые места устраняют двусторонней проковкой или вальцовкой..[ ...]
Передвижной дровопильный станок для щепальных дров, показанный на рис. 97, приспособлен специально для распиловки разных обрезков досок и горбылей на дрова. Он построен на передвижной тележке, на которой установлен и мотор для станка, и состоит из стола, длиною б фут. на котором непрерывно передвигается некоторое число упорных планок. Упорные планки, снабженные мерками для определения длины укорачиваемых дров,4 подвигаются к диску пилы посредством двух крепких бесконечных цепей Распиливаемые обрезки прямо кладутся на стол и увлекаются планками к круглой пиле. Отпиленные концы падают в тачку или заранее поданную вагонетку. Производительность станка - от 25 до 30 распилов в минуту. Для своего движения станок требует до 5 лош. сил. Занимаемое станком место 1450X3100 мм.